 郵 箱:
 地 址:
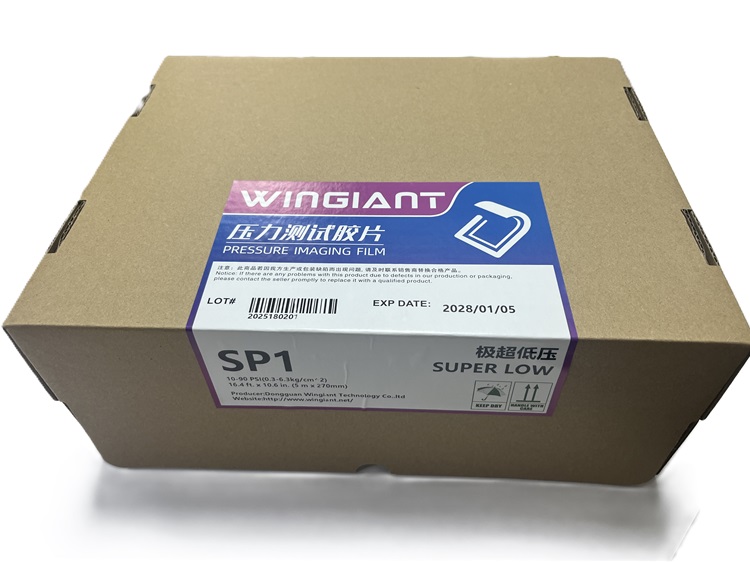
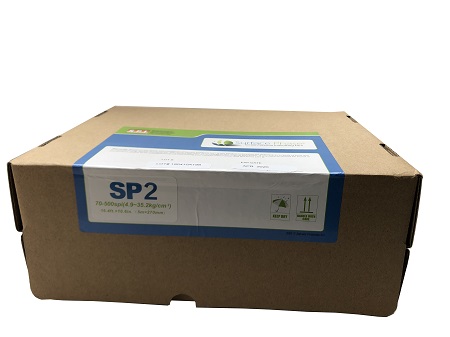


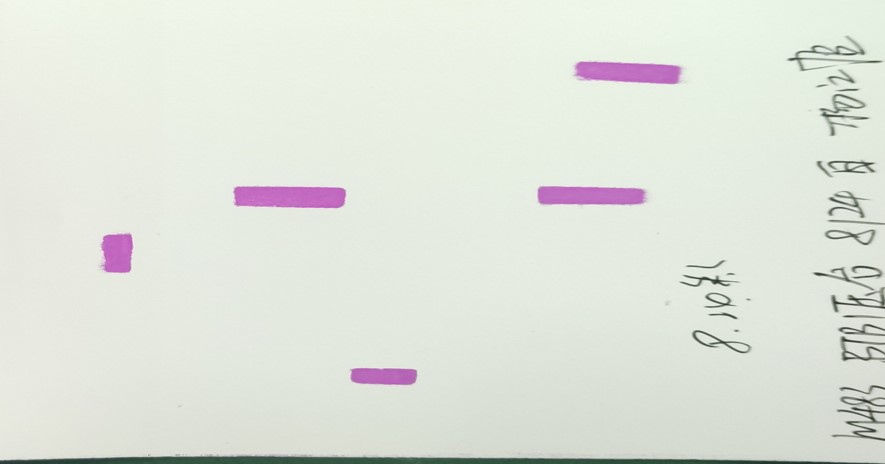
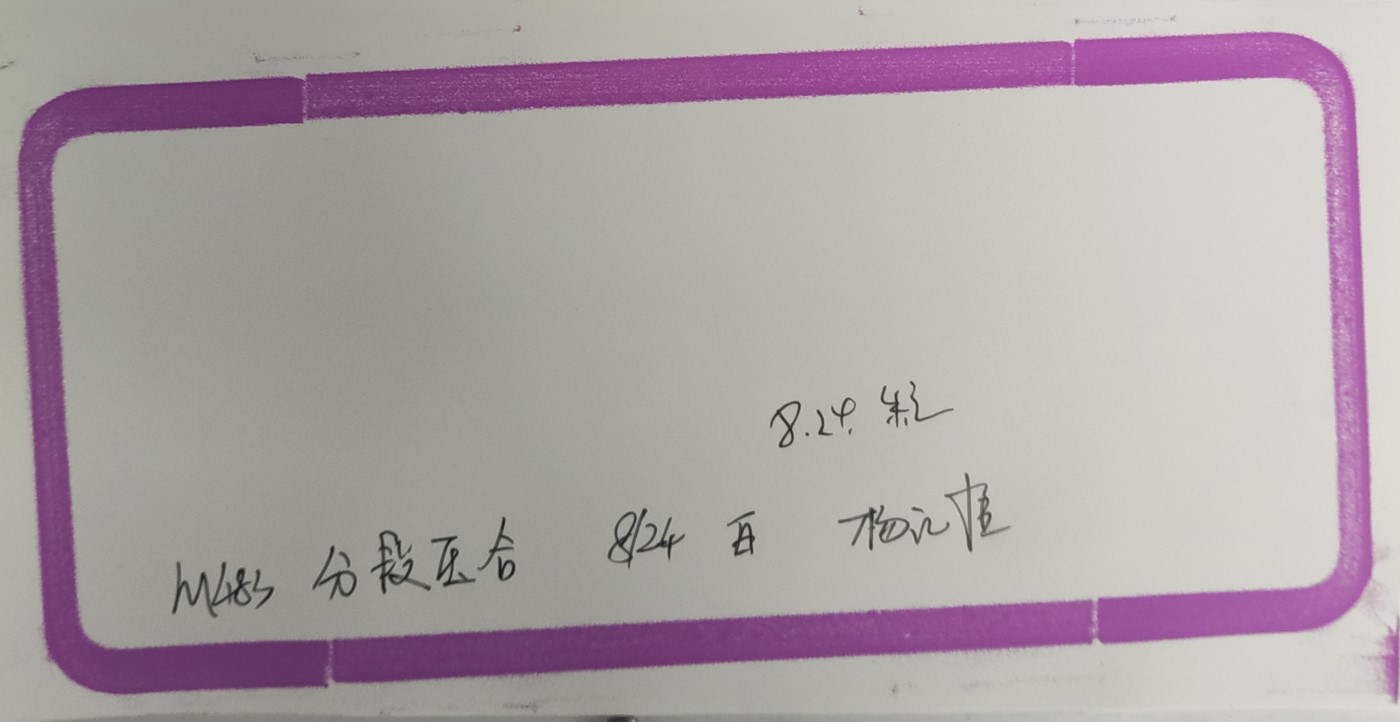
電池定型設備使用壓敏紙做平整度點檢,主要是為了確認壓板、層板、壓頭、治具或定型面在加壓狀態下壓力分布是否均勻。如果壓敏紙顯色出現局部深、局部淺、條狀空白、邊角過深等情況,通常說明設備存在平面度不良、平行度偏差、局部凸起/凹陷、異物壓傷或壓力不均等問題。
壓敏紙點檢適合做快速定性判斷,能直觀看到壓力分布;如果需要精確數值,建議再配合薄膜壓力傳感器/壓力分布測量系統或三坐標、塞尺、影像測量等方式復核
| 項目 | 要求 |
|---|---|
| 壓敏紙 | 根據設備壓力選擇低壓、中壓或高壓型;熱壓設備必須選耐高溫型 |
| 結構類型 | 粗調可用單片型;正式點檢、驗收、記錄建議用雙片型 |
| 清潔工具 | 無塵布、酒精或設備允許使用的清潔劑 |
| 記錄工具 | 點檢表、相機、比色卡、標簽、記號筆 |
| 安全要求 | 點檢前確認設備已停機、泄壓、鎖定能量源,防止誤動作夾傷 |
壓敏紙選型原則:
輕壓、軟性材料壓合:選低壓型
一般定型、壓合、治具壓裝:選中壓型
大噸位、金屬壓合、高壓成型:選高壓型
熱壓定型設備:必須選耐高溫型,避免高溫下褪色、滲色、破損
需要精確對比:優先用雙片型壓敏紙,顯色更均勻、重復性更好
壓敏紙選型原則:
輕壓、軟性材料壓合:選低壓型
一般定型、壓合、治具壓裝:選中壓型
大噸位、金屬壓合、高壓成型:選高壓型
熱壓定型設備:必須選耐高溫型,避免高溫下褪色、滲色、破損
需要精確對比:優先用雙片型壓敏紙,顯色更均勻、重復性更好
壓敏紙本身通常不能直接給出“平面度多少毫米”,它主要反映壓力分布是否均勻。
| 顯色異常 | 可能原因 | 處理方向 |
|---|---|---|
| 一邊深、一邊淺 | 壓板平行度不良 | 調整壓板平行度 |
| 中間深、四周淺 | 壓板中部凸起或壓力集中 | 檢查壓板平面度 |
| 四周深、中間淺 | 壓板中部凹陷或邊緣過壓 | 檢查壓板/層板變形 |
| 局部深點 | 臺面有異物、凸起、壓傷 | 清潔并檢查壓板表面 |
| 條狀空白 | 壓板有溝槽、變形或壓敏紙褶皺 | 檢查壓板及放置方式 |
| 完全不顯色 | 壓力不足、選型錯誤、正反面錯誤 | 檢查壓力、型號、安裝方向 |
| 整體過深或滲色 | 壓力過大、保壓過長、超量程 | 降低壓力或更換高壓型壓敏紙 |
建議按以下方式建立判定標準:
1. 目視對比法
使用壓敏紙配套比色卡,觀察顯色深淺。
判定重點:
同一壓板前后點檢顏色是否一致
中心與四角顏色差異是否在允許范圍內
是否出現新增深區或空白區
是否出現明顯壓力集中點
2. 區域對比法
將壓敏紙劃分為幾個區域:
左上 右上 左下 右下 中心
比較各區域顯色深淺。如果某個區域明顯深于其他區域,說明該處可能存在局部高點或壓力集中。
3. 歷史對比法
每次點檢拍照存檔,建立該設備的“標準顯色圖”。
后續點檢時,將新壓敏紙顯色圖與標準圖對比:
顏色分布一致:OK
出現新深區:異常
出現新空白區:異常
整體明顯變深:壓力異常或壓敏紙選型異常
4. 定量復核法
如果壓敏紙顯示異常,或者客戶要求精確數據,應進一步使用:
薄膜壓力傳感器
壓力分布測量系統
塞尺
三坐標
影像測量
激光掃描
壓敏紙適合做日常快速點檢,定量數據建議由專業測量設備確認。

 電 話:137-5119-6353
 手 機:138-2999-7590
業 務:137-5119-6353
售 后:138-2999-7590
掃碼 添加微信
8:00-12:00
13:30-18:30
|工業測量膠片 | 測量儀器 | 自動化設備 | 精密治工具 | LF1壓敏紙 | LF2壓敏紙 | LF3壓敏紙 | LW壓敏紙 | LLW壓敏紙 | LLLW壓敏紙 | 4LW壓敏紙 | 5LW壓敏紙 | HHS壓敏紙 | HS感光紙 | 感溫熱敏紙 |
東莞市穩健科技有限公司 版權所有 ? Powered by wingiant.net
投訴.建議.友鏈交換和訂閱我們,請發電郵到: